
聚氨酯PU脱模剂怎么选?PU鞋底粘模与表面问题处理
作者:龙威清洁剂 人气:160发表时间:2026-09-19
聚氨酯PU脱模剂怎么选?PU鞋底粘模与表面问题处理
聚氨酯成型有个特点:物料在模具里一边流动一边发生化学反应,还没等你操作完就开始固化。这个特性让 PU 的脱模比普通塑料难处理得多——粘模、表面发粘、泡孔塌缩、皮层撕破,往往都能追溯到脱模环节。
要点速览
- PU 脱模难的根本原因:边反应边成型,脱模剂要同时对付流动、放热和粘接。
- 不同 PU 制品(鞋底、弹性体、玩具、硬泡、软泡)对脱模剂的要求不同。
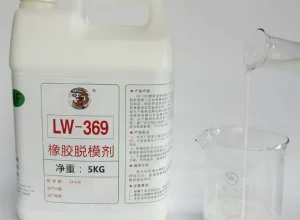
- LW-369-2 水性聚氨酯 PU 脱模剂,可直接使用,也可兑水 5–25 倍。
- 出现脱模困难时,说明书的方向是减少兑水比例,而不是反复加量。
- 使用前必须把模具清洗干净,旧残留会直接干扰判断。
为什么 PU 比普通料难脱模
| 特点 | 带来的脱模问题 |
|---|---|
| 化学反应成型 | 物料在模内逐步固化,接触模面的部分先定型,容易与模具咬合 |
| 反应放热 | 局部高温加速固化,脱模窗口变窄 |
| 发泡压力 | 泡体向模面施压,把脱模膜挤薄,出现局部干膜 |
| 物料渗透性强 | 渗入模具微孔形成"锚点",附着力大 |
| 表面易发粘 | 固化不完全或脱模剂被吸收后,制品表面出现黏手感 |
这五条决定了 PU 脱模剂必须成膜快、耐温、不易被物料吸收,单靠加大喷涂量解决不了问题。
不同 PU 制品的脱模难点
| 制品类型 | 典型难点 | 关注重点 |
|---|---|---|
| PU 鞋底、鞋材 | 纹路细密、断面复杂,易局部粘模 | 喷涂覆盖要全,尤其深纹处 |
| 聚氨酯弹性体 | 制品较厚、收缩大 | 保证膜层均匀,避免厚薄不均导致撕裂 |
| PU 玩具 | 外观要求高、常有后续喷油 | 控制残留,试样阶段验证后加工附着力 |
| 硬泡聚氨酯 | 发泡压力大、皮层易破 | 膜层要连续,不能有漏喷点 |
| 软泡聚氨酯 | 回弹性强、易撕裂 | 兼顾脱模顺滑与制品完整性 |
LW-369-2 技术参数
| 项目 | 参数 / 说明 |
|---|---|
| 产品体系 | 水性聚氨酯 PU 脱模剂 |
| 外观 | 乳白色液体 |
| 比重 | 1.01±0.02 |
| pH 值 | 8±1 |
| 使用方式 | 可直接使用,也可兑水稀释 |
| 建议稀释 | 5–25 倍 |
| 典型应用 | PU 鞋底与鞋材、聚氨酯弹性体、PU 玩具、硬泡与软泡聚氨酯 |
| 储存 | 室内阴凉、密封保存,防冻防晒,有效期 24 个月 |
| 包装 | 5 kg/罐、20 kg/桶 |
四步使用方法
- 清洁模具。初次使用前将模具清洗干净,清除旧脱模剂和污垢——这一步决定了你后续能不能判断出真实效果。
- 决定是否稀释。产品可直接使用;按说明书可用清水稀释 5–25 倍。重脱模难度从低倍数起,容易脱模的制品可以放宽。
- 混合均匀后喷涂。稀释后要充分混合再喷涂,保证整模覆盖一致,重点照顾深纹、死角、倒扣位。
- 观察结果并定量。记录这一模的脱模力、表面状态和后续加工效果,再决定量产比例。
出问题了怎么调
| 现象 | 可能原因 | 调整方向 |
|---|---|---|
| 脱模困难、粘模 | 稀释比例过大 | 减少兑水比例,必要时直接使用原液 |
| 局部粘住、其他位置正常 | 喷涂覆盖不均 | 检查喷枪角度与距离,补喷死角 |
| 制品表面油腻 | 喷涂过量或未成膜 | 减量并保持膜层薄而均匀 |
| 皮层撕破 | 膜层不连续、缺喷 | 加厚覆盖,确认每模都完整喷涂 |
| 后续喷油脱落 | 表面残留影响附着 | 降低用量或清洗制品表面,并在试样阶段验证后加工 |
| 模具积垢加快 | 长期过量喷涂 | 缩短清模周期,重新核算用量 |
三条使用提醒
- 模具必须先清洁。不同脱模体系叠加会互相干扰,换产品时尤其要洗干净。
- 不要过度稀释。5–25 倍是说明书给出的范围,超过这个范围出现脱模困难时,方向是回调而不是继续加水。
- 换料要重新试。不同 PU 体系、模温和制品结构差异很大,不能沿用旧参数。
常见问题
Q:可以直接用原液吗?
可以。LW-369-2 支持直接使用,也支持兑水 5–25 倍稀释。脱模难度大的制品建议从低倍数或直接原液开始试。
Q:稀释后脱模变难了怎么办?
说明书明确指出:稀释比例过大可能造成脱模困难,此时应减少兑水比例,并在实际模具上重新确认。
Q:水性脱模剂会不会导致模具生锈?
水基产品含水,使用后用压缩空气吹干模面、避免长期积水即可。停机或长时间不生产时按常规流程做防锈。
Q:PU 模具多久清洗一次积垢?
按喷涂累积量定。发现脱模力上升、制品表面出现复制不良的痕迹,就安排清洗。规律清洗比攒到重垢再处理更省事。
结论
PU 脱模的核心是三件事:模具干净、比例合适、覆盖均匀。LW-369-2 给了 5–25 倍的调整空间,使用方法是先把模具洗干净,再从较低倍数试起,按脱模力、表面状态和后加工效果三项指标定下量产参数。
文中参数取自 LW-369-2 产品说明书,实际使用前请核对具体型号资料,并先做小范围试样。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 水性脱模剂兑多少水合适?七款产品说明书稀释倍数对照
- 硅胶制品要喷漆、印刷或贴合,选哪款脱模剂?LW-366 参数与后加工要点
- 喷砂、镜面、抛光模具为什么不能用 LW-303?禁忌原因与正确处理
- 铝模、铜模清洗有哪些禁忌?材质对号与正确选型
- 电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 水性脱模剂兑多少水合适?七款产品说明书稀释倍数对照
- 硅胶制品要喷漆、印刷或贴合,选哪款脱模剂?LW-366 参数与后加工要点
- 喷砂、镜面、抛光模具为什么不能用 LW-303?禁忌原因与正确处理
- 铝模、铜模清洗有哪些禁忌?材质对号与正确选型
- 电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
- 洗模水浸泡温度和时间是多久?五款说明书参数对照
- 洗模水酸性和碱性怎么选?按模具材质对号入座
- 脱模剂气味大是什么原因?五个来源与现场排查
- 洗模水和脱模剂能不能混用?顺序、禁忌与正确衔接
- 洗模水溅到皮肤或眼睛怎么办?现场应急处理与防护要点
- 模具积垢速度怎么判断?五个现场信号与清洗对策
- 洗模水用量与成本怎么算?模具清洗成本测算方法
- 脱模剂怎么喷?喷涂距离、手法与常见错误
- 水基脱模剂和溶剂型脱模剂怎么选?成本、环保与效果对比